


ZKL Series 1100 ℃ Purna odporu v krabici
Cat:Priemyselná pec
Purna ZKL Series 1100 ℃ Box-Type Resistance je vysoko výkonná priemyselná vys...
Pozri podrobnosti


Odieranie závitu je jednou z najnákladnejších a najmätúcich porúch pri priemyselnom upevňovaní. Dokáže zaistiť maticu na skrutke stroja tak pevne, že sa spojovací prvok prestrihne skôr, ako sa spoj oddelí. Kľúčom k tomu, ako sa vyhnúť tomuto stavu, nie je jediný magický náter; je to kombinácia správneho lícovania závitu a zámerného prispôsobenia tvrdosti medzi maticou a skrutkou stroja. Keď sú tieto dva faktory kontrolované spoločne, je možné predísť zadretiu skôr, ako začne.
Odieranie závitu, tiež nazývané zváranie za studena alebo zadretie, nastáva, keď dva kovové povrchy so závitom kĺžu proti sebe pod vysokým tlakom. Lokalizované mikrozvary sa tvoria na vysokých miestach, potom sa roztrhnú a zanechajú drsný a roztrhaný materiál. Každý cyklus vytvára nové exponované povrchy, ktoré sa znova zvárajú a proces sa rýchlo zrýchľuje.
Austenitické nehrdzavejúce ocele ako 304 a 316 sú obzvlášť náchylné na odieranie, pretože ich oxidové filmy sú tenké a ich správanie pri vytvrdzovaní vytvára tvrdé abrazívne častice opotrebovania. Avšak hliník, titán a dokonca aj uhlíková oceľ s povlakom sa môžu pri silnom kontaktnom tlaku zodrať.
Galling je pravdepodobnejší, keď:
Lícovanie závitu definuje veľkosť vôle alebo interferencie medzi lícovanými závitmi. U spojovacích prvkov palcovej série triedy 1A/1B, 2A/2B a 3A/3B popisujú zvyšujúcu sa tesnosť. V metrických spojovacích prvkoch poskytujú bežné páry tolerancií, ako napríklad 6g/6H a 6e/6H, podobnú kontrolu nad záberom.
Prispôsobenie je dôležité, pretože riadi, ako sa zaťaženie rozloží medzi zapojené závity. Správne uloženie rozloží upínacie zaťaženie na dlhú špirálu a zníži lokálny tlak. Príliš voľný strih umožňuje sústrediť sa na niekoľko prvých nití. Príliš tesné uloženie zvyšuje trenie a môže zachytiť kontamináciu, pričom obe podmienky zvyšujú riziko odretia.
| Fit trieda | Popis | Typické použitie |
|---|---|---|
| 1A/1B | Voľné uloženie s vôľou | Rýchla montáž s pokovenými alebo mierne poškodenými závitmi |
| 2A/2B | Normálny strih | Všeobecné strojové zostavy skrutiek a matíc |
| 3A/3B | Tesný strih | Presné spoje s kontrolovaným krútiacim momentom a mazaním |
Počas návrhu overte skutočný priemer rozstupu a nespoliehajte sa len na hlavný priemer. Toto je miesto, kde sa skutočne objavuje uvoľnenie a rušenie a kde je prevencia zadretia vyhraná alebo stratená.
Prispôsobovanie tvrdosti je často nesprávne pochopené. Zhoda neznamená, že matica a skrutka sú identické. Identická tvrdosť v identickej austenitickej nehrdzavejúcej oceli zvyšuje riziko zadretia, pretože oba povrchy sa deformujú, vytvrdzujú a trhajú rovnakým spôsobom. Spoľahlivejším prístupom je riadený rozdiel tvrdosti.
Jeden povrch môže byť zámerne tvrdší ako druhý, takže relatívny pohyb je prispôsobený skôr hladeniu než mikrozváraniu. V zostavách z nehrdzavejúcej ocele môže tvrdší vonkajší závit na skrutke stroja v kombinácii s žíhaným alebo mäkším vnútorným závitom v matici zabrániť zadretiu. Diferenciál však musí byť kontrolovaný; extrémny rozdiel sa môže zmeniť na abrazívne rezanie namiesto hladkého záberu.
Správne prispôsobenie tvrdosti nie je o rovnakej tvrdosti. Ide o zámerný vzťah, ktorý zabraňuje zvareniu dvoch závitových plôch.
Výber správnej matice je súčasťou tohto rozhodnutia, pretože stav materiálu matice, dĺžka závitu a rozloženie tvrdosti určujú, ako sa zaťaženie zdieľa so skrutkou stroja.
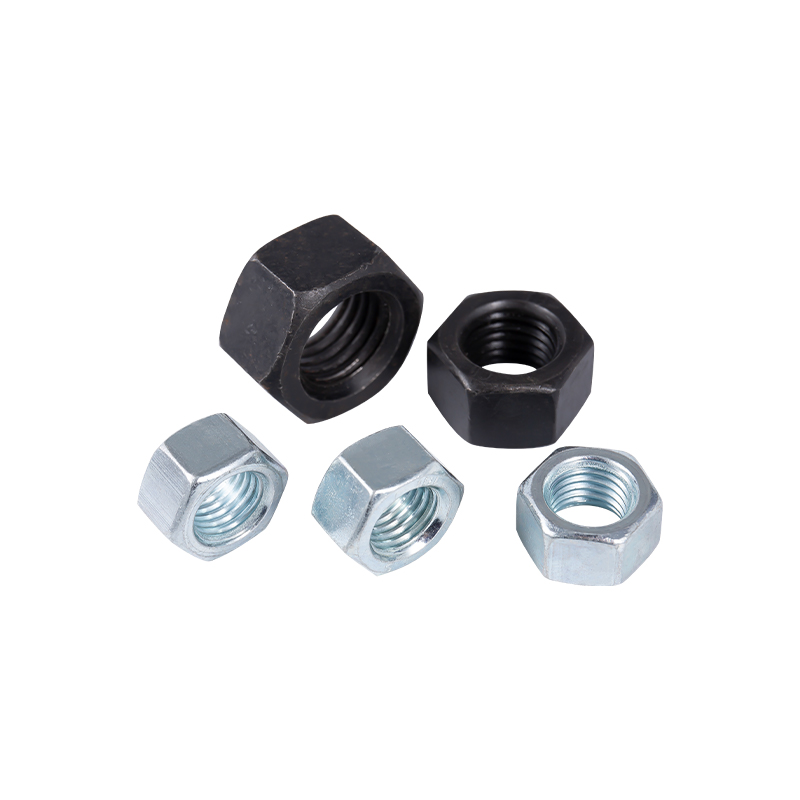 Príruba a poistné matice pre upevnenie odolné voči vibráciám Tento výber zahŕňa bežné, prírubové a samoistiace matice. Dizajn príruby pridáva kontaktnú plochu a stabilitu, zatiaľ čo verzie proti uvoľneniu pomáhajú predchádzať uvoľneniu závitu pri vibráciách alebo tepelných zmenách. Zobraziť produkt →
Párovanie materiálov môže tiež zastaviť odieranie. Keď je skrutka stroja vyrobená z nehrdzavejúcej ocele, matica vyrobená z kremíkového bronzu alebo potiahnutej uhlíkovej ocele zníži priľnavosť. Ale v mnohých priemyselných výrobkoch je výber materiálu stanovený požiadavkami na koróziu, takže povrchová úprava a nátery sa stávajú praktickou obranou.
Drsnosť a čistota povrchu sú rozhodujúce. Hladké nite majú nižšie trenie, ale príliš hladké povrchy môžu podporovať priľnavosť. Zabráňte nanášaniu zmesí, piesku, kovových častíc a vlhkosti vo vnútri závitových zostáv. Tieto nečistoty vytvárajú lokálne tlakové body a urýchľujú mikrozváranie.
| Materiál matice | Materiál skrutky | Gallingova tendencia | Praktický prístup |
|---|---|---|---|
| Nehrdzavejúca oceľ | Nehrdzavejúca oceľ | Vysoká | Použite mazivo a riadený rozdiel tvrdosti |
| Uhlíková oceľ | Nehrdzavejúca oceľ | Mierne | Pokovovanie zinkom alebo niklom znižuje priľnavosť |
| Silikónový bronz | Nehrdzavejúca oceľ | Nízka | Dobré na demontáž a námornú službu |
Tepelné spracovanie je najpriamejším spôsobom kontroly tvrdosti matíc aj skrutiek. Spojovacie prvky z uhlíkovej ocele s vysokou pevnosťou sú kalené a temperované tak, aby spĺňali špecifikovaný rozsah tvrdosti. Strojové skrutky z nehrdzavejúcej ocele môžu byť opracované za studena alebo žíhané v roztoku, aby sa vytvoril pomer tvrdosti potrebný na výkon proti zadretiu.
Pretože prispôsobenie tvrdosti vyžaduje presnosť, proces tepelného spracovania musí byť konzistentný vo všetkých výrobných sériách. Moderné pece s riadenou atmosférou a rovnomernosťou teplôt umožňujú výrobcom zasiahnuť do úzkych okienok tvrdosti namiesto jednoduchého zahrievania spojovacích prvkov, kým nevyzerajú dostatočne tvrdo. Ak chcete pochopiť, ako tieto procesné rozhodnutia ovplyvňujú hotové kovové diely, pozrite si túto príručku optimalizácia priemyselného tepelného spracovania .
Vnútorné šesťhranné strojové skrutky s hlavou s vnútorným šesťhranom sa často vyberajú v presných zostavách, pretože ich geometria pohonu umožňuje riadenú aplikáciu krútiaceho momentu a lepšie správanie pri usadení.
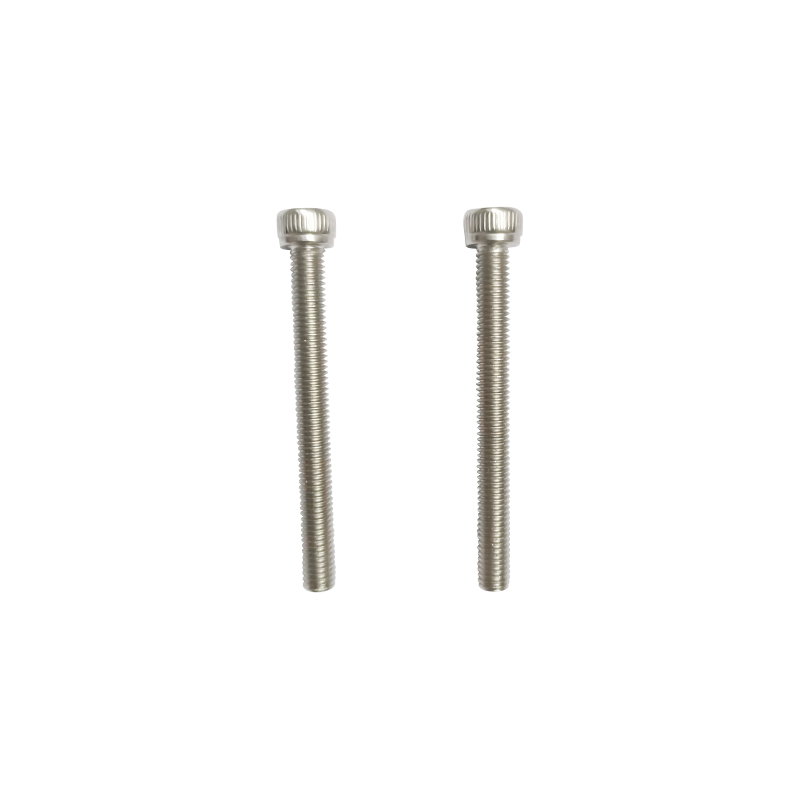 M4-0,7×8 SUS304 Skrutka so zásuvkovou hlavou Táto presná skrutka z nehrdzavejúcej ocele s vnútorným šesťhranným pohonom umožňuje kontrolovanú aplikáciu krútiaceho momentu v stiesnených priestoroch. Jeho lesklá povrchová úprava a celozávitový dizajn vyhovujú presným zostavám, kde záleží na chovaní sedla a odolnosti proti korózii. Zobraziť produkt →
Aj pri správnom lícovaní a tvrdosti rozhoduje o tom, či k zadretiu skutočne dôjde, spôsob montáže. Najčastejšou príčinou náhleho zadretia nie je konštrukčná chyba; je to montážny proces, ktorý príliš rýchlo vytvára príliš veľké trenie.
Rýchlosť montáže je známym spúšťačom. Rýchla rotácia vytvára viac lokálneho tepla a spôsobuje silnejšiu priľnavosť. Spomalenie dáva kontaktným bodom menej energie na zváranie a dáva mazivu čas zostať v zóne závitu.
Začnite so štandardom závitu a triedou lícovania. Potvrďte efektívny priemer pomocou vhodných mierok závitu. Ďalej definujte požiadavky na materiál a tvrdosť. Nakoniec pridajte povrchovú úpravu alebo mazivo, ktoré zodpovedá prevádzkovému prostrediu.
Ak je spoj z nehrdzavejúcej ocele a musí sa neskôr rozobrať, použite prostriedok proti zadretiu na báze niklu a vyhnite sa zlúčeninám na báze medi, ktoré môžu spôsobiť galvanickú koróziu na nehrdzavejúcej oceli. Pri vibračných zariadeniach zvážte prírubové matice alebo poistné matice, pretože menia dráhu zaťaženia a znižujú mikropohyb, ktorý sa mení na trenie. A širší návod na výber spojovacích prvkov vám môže pomôcť vyvážiť tieto možnosti s cenou a dostupnosťou.
Nie. Správne uloženie závitu znižuje lokálny kontaktný tlak a zlepšuje rozloženie zaťaženia, ale neodstraňuje potrebu kontroly tvrdosti, prípravy povrchu a mazania. Prevencia zadierania si vyžaduje kombináciu konštrukčných a montážnych kontrol.
Vo väčšine dizajnov proti zadretiu sa používa riadený diferenciál tvrdosti. Bežný je tvrdší vonkajší závit s mäkším vnútorným závitom, ale pri starostlivom výbere materiálov, povrchových náterov a mazív môže fungovať aj obrátene. Kľúčom je vyhnúť sa identickým mäkkým povrchom z rovnakej rodiny zliatin.
Nie. Odieranie sa vyskytuje aj pri hliníku, titáne a iných tvárnych kovoch. Nehrdzavejúca oceľ je najbežnejším priemyselným príkladom kvôli jej širokému použitiu, správaniu sa pri vytvrdzovaní a tenkému oxidovému filmu.
Pre zostavy z nehrdzavejúcej ocele sa často odporúča ochrana proti zadretiu na báze niklu. Je potrebné sa vyhnúť zlúčeninám na báze medi, pretože meď môže podporovať galvanickú koróziu v závitových spojoch z nehrdzavejúcej ocele.
Prevencia zadierania závitu začína dizajnom, nie údržbou. Starostlivo vybrané uchytenie závitu rozloží zaťaženie, kontrolovaný pomer tvrdosti zabraňuje zváraniu za studena a disciplinovaná montáž udržuje dva povrchy oddelené dostatočne dlho na to, aby usadili spojovací prvok. Keď tieto princípy fungujú spolu, matica a skrutka stroja robia to, na čo boli navrhnuté: upínajú spoj bez toho, aby sa stali jedným kusom.
Výrobcovia so skúsenosťami v oblasti tepelného spracovania a výroby spojovacích materiálov, ako napríklad Jiaxing Zhongke Metal Technology Co., Ltd., majú silnú pozíciu na to, aby podporili tieto rozhodnutia pomocou riadenia procesu, ktorý siaha od pece až po hotové závity.

Purna ZKL Series 1100 ℃ Box-Type Resistance je vysoko výkonná priemyselná vys...
Pozri podrobnosti
ZKL séria 850 ℃ Predprúdové hliníkové zváracie vlákno zváracie zváranie Pec j...
Pozri podrobnosti
Konštrukčné vlastnosti skrutiek s vlastným bodom s vlastným bodom s pultom a ...
Pozri podrobnosti
Hexagon Head Sharp Point Samoliečovacie skrutky sú efektívnym a pohodlným prs...
Pozri podrobnosti
Skrutky stroja na hlavu panvy sú dobre navrhnuté a majú vynikajúci výkon, vho...
Pozri podrobnosti
Drevené skrutky sú typom upevňovacieho prvku určené špeciálne pre drevo a šir...
Pozri podrobnosti
Konštrukčnou črtou skrutky s vlastným kliešťom s plochým chvostom je, že chvo...
Pozri podrobnosti+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Shuanglong Road, okres Nanhu, mesto Jia Xing, provincia Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Všetky práva vyhradené.Vlastný výrobca vysokopevnostných nerezových spojovacích prvkov


