Plochá podložka na jar
Cat:Kovová podložka
Ploché podložky a jarné podložky sú príslušenstvo pripevňovacieho zariadenia,...
Pozri podrobnosti


Dve samorezné skrutky môžu vyzerať takmer identicky v koši a napriek tomu sa na montážnej linke správajú úplne inak. Rozdiel zvyčajne začína na chvoste, na konci drieku oproti hlave. Plochá koncová skrutka je zakončená tupou skosenou plochou, zatiaľ čo ostrá koncová skrutka je zakončená skoseným hrotom. Táto jediná geometrická voľba rozhoduje o tom, či je potrebný vodiaci otvor, ako rýchlo sa skrutka spustí a aký krútiaci moment spoj absorbuje predtým, než niečo zlyhá.
Geometria však rozpráva len polovicu príbehu. Materiál za hrotom spolu s tepelným spracovaním, ktoré sa naň aplikuje, rozhoduje o tom, či sa nite vytvoria v podklade čisto, alebo sa odizolujú.
V terminológii spojovacích prvkov je koniec koncovým koncom drieku a určuje, ako skrutka vstupuje do obrobku.
Pretože ostrá koncová špička je zúžená, jej prvé závity sú neúplné a postupne sa prehlbujú, ako sa skrutka posúva. Plochá koncová skrutka nesie úplnejšie závity bližšie ku koncu drieku, čo mení rozloženie zaťaženia pozdĺž zapojenej dĺžky a tvar krivky hnacieho momentu.
Uhlíkové ocele ako C1022A sú zvyčajne cementované: povrch je nauhličený na vysokú tvrdosť, takže môže rezať alebo vytvárať závit, zatiaľ čo jadro zostáva mäkšie a tvrdšie, takže skrutka nepraskne pod krútiacim momentom. Rozdiel medzi tvrdosťou povrchu a tvrdosťou jadra je to, čo robí malú skrutku agresívnou a odolnou.
Možnosti z nehrdzavejúcej ocele sa správajú odlišne a sú často nesprávne pochopené:
Na rozdiele záleží najviac na ostrom hrote. Tento hrot má veľmi malý prierez, takže príliš kalený alebo nedostatočne temperovaný hrot sa môže počas jazdy zlomiť, zatiaľ čo nedostatočne kalený hrot sa jednoducho prehne a odmietne naštartovať. Ploché zadné skrutky roznášajú hnacie napätie na širšiu oblasť, ale ich dlhý závitový záber znamená, že hĺbka puzdra musí zostať konzistentná po celej dĺžke závitu.
Kľúčový bod
Geometria hrotu definuje, ako skrutka vstupuje do materiálu. Stupeň materiálu a hĺbka prípadu definujú, či prežije proces.
Plochá zadná skrutka je upevňovací prvok s riadeným záberom. Pretože nemôže preraziť obrobok, priemer otvoru a kvalita otvoru definujú podmienky vytvárania závitov. V plechu je otvor normálne vyrazený alebo vyvŕtaný mierne pod nominálnu veľkosť závitu a skrutka odvalí alebo vyreže svoj vlastný závit v stene tohto otvoru. V plastoch a tlakových odliatkoch sa lisovaným jadrom dosiahne rovnaký výsledok.
Dôsledky sú predvídateľné: počiatočný krútiaci moment je vyšší, pretože profil plného závitu zaberá okamžite, dĺžka záberu je ľahko ovládateľná a spoje sa dajú rozobrať a znova zložiť s oveľa menším poškodením, ako by spôsobil ostrý hrot. Skrutky s plochým chvostom sú tiež prirodzenou voľbou, keď skrutka prechádza cez prvý panel a musí tvoriť závit v matici, výstupku alebo hrubšej druhej vrstve.
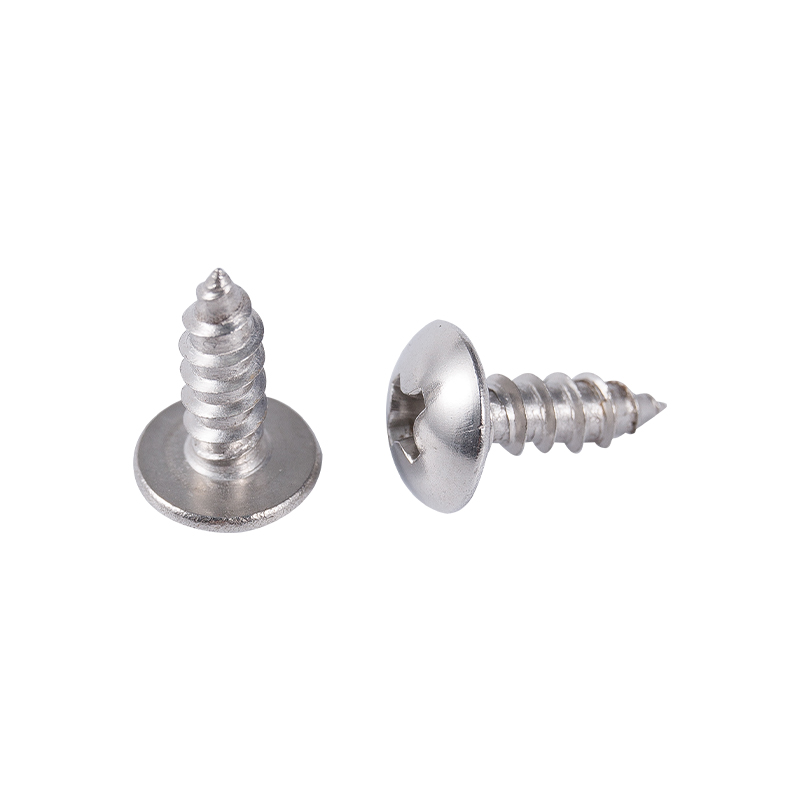
 Samorezné skrutky s plochým chvostom pre kovové a slepé otvory Tupý plochý chvost sa hodí do predvŕtaného kovu, slepých otvorov a zakladacích prác, s plochými alebo plochými hlavami a možnosťami z uhlíkovej alebo nehrdzavejúcej ocele. Zobraziť produkt →
Ostrá chvostová skrutka vymení ovládanie za rýchlosť. Hrot sa sám lokalizuje, odsunie materiál nabok a pritiahne prvé závity do kontaktu, takže nie je potrebné samostatné vŕtanie do dreva, drevotrieskových dosiek, tenkých plechov a mnohých plastov. Kompromisom je, že substrát musí prijať vytlačený materiál. V hustom tvrdom dreve alebo hrubej oceli nemá hrot kam posunúť materiál a hnací moment prudko stúpa.
Dizajn s ostrými hrotmi tiež koncentruje napätie, pretože kužeľový hrot nesie menej materiálu a zaťaženie pri vytváraní závitov sa zbieha na malom objeme kalenej ocele. Vtedy sa kontrola hĺbky puzdra stáva kritickou: puzdro je príliš plytké a hrot sa deformuje, puzdro je príliš krehké a hrot sa štiepi.
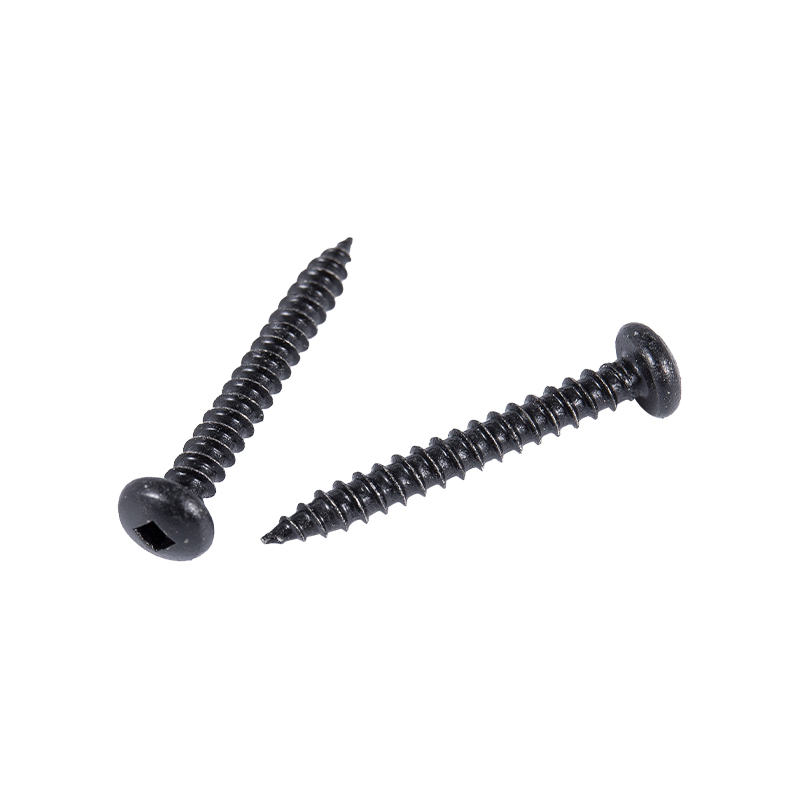 Samorezné skrutky Pan Head Sharp Point Tieto skrutky s krížovou drážkou a krížovou hlavou sú ideálne pre predvŕtané kovové zostavy a režú závity a rozdeľujú upínaciu silu na konštrukciu, nábytok a kryty zariadení. Zobraziť produkt →
Nižšie uvedená tabuľka sumarizuje rozdiely, ktoré sú najdôležitejšie pri špecifikácii.
| Funkcia | Plochý chvost | Ostrý chvost |
|---|---|---|
| Koncová geometria | Tupá, skosená tvár | Kónický zúžený hrot |
| Pilotný otvor | Vyžaduje sa, priemer kontrolovaný | Zvyčajne sa nevyžaduje |
| Štartovacie správanie | Vyžaduje umiestnenú dieru | Vlastný východiskový bod |
| Zapojenie závitu | Dokončite vlákna blízko konca | Neúplné vlákna na špičke |
| Typické substráty | Plechy, plasty, tlakové odliatky, nálitky | Drevo, drevotrieska, tenký plech, plasty |
| Požiadavka na hĺbku prípadu | Jednotné pozdĺž celého vlákna | Prísna kontrola na mieste |
| Odstránenie a opätovné použitie | Lepšie, menšie poškodenie substrátu | Väčšie poškodenie substrátu |
Výkon pri tvarovaní závitov je výsledkom tepelného spracovania rovnako ako výsledkom dizajnu. Nauhličovanie vytvára tvrdú povrchovú vrstvu, kalenie zámkov pri transformácii a popúšťanie obnovuje dostatočnú húževnatosť jadra, aby prežilo montážny krútiaci moment. Hĺbka puzdra, povrchová tvrdosť a tvrdosť jadra musia byť všetky vo vnútri okienka a toto okienko je najjednoduchšie držať, keď sa atmosféra pece a teplotný profil opakujú od dávky k dávke.
Procesné vybavenie preto priamo zaostáva za kvalitou spojovacieho materiálu. Nauhličovacie a temperovacie pece s riadenou atmosférou z riadne špecifikovaného sortimentu zariadenia na tepelné spracovanie udržiavať jednotnú hĺbku puzdra v celej výrobnej šarži, a nie iba vo vzorke. Prieskumy tvrdosti a testovanie soľným postrekom potom potvrdzujú, že sa povrchová vrstva správa tak, ako bola určená v prevádzke.
Rozhodnutie o materiáli by sa malo riadiť substrátom, nie naopak.
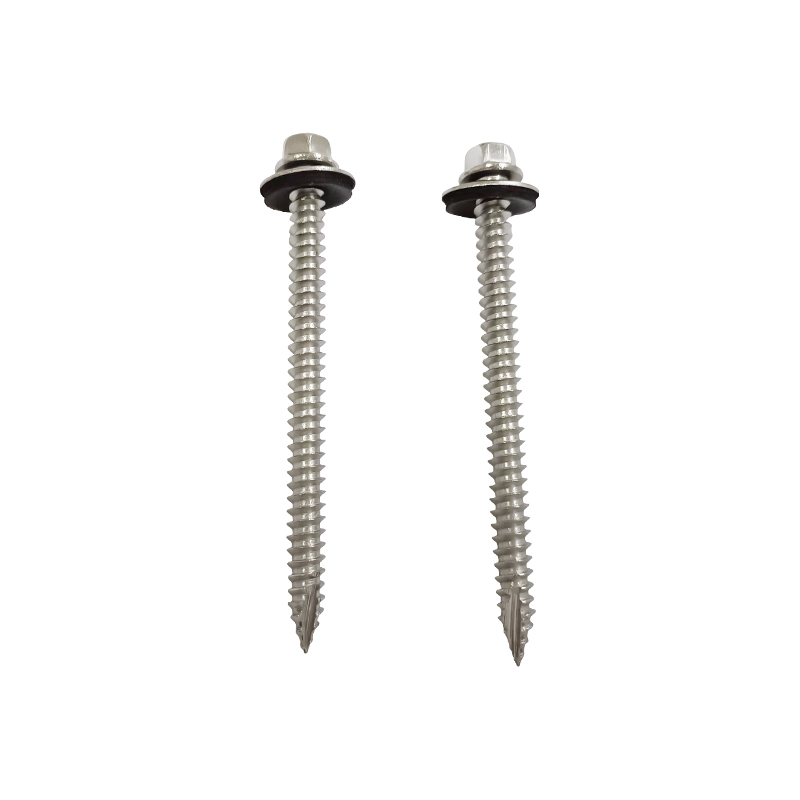 Šesťhranná samorezná skrutka typu 17 s podložkou z EPDM Pre vonkajšie kovové strešné krytiny a obklady používa táto skrutka SUS410 oporný závit a tesniacu podložku na zlepšenie záberu a odolnosti voči vniknutiu vlhkosti. Zobraziť produkt →
| Režim zlyhania | Pravdepodobne materiálna príčina | Praktická korekcia |
|---|---|---|
| Odrezaná niť v substráte | Pilotný otvor too large, or case depth too shallow | Znížte priemer otvoru, skontrolujte tvrdosť povrchu |
| Bodové zlomeniny počas jazdy | Nadmerná hĺbka puzdra alebo nedostatočné temperovanie | Znovu skontrolujte cyklus nauhličovania a teplotu temperovania |
| Bod sa prehne a skrutka sa roztočí | Príliš nízka povrchová tvrdosť pre podklad | Zvýšte hĺbku puzdra alebo vyberte tvrdšiu triedu |
| Odieranie a zadieranie z nehrdzavejúcej ocele | Austenitická trieda kombinovaná s vysokým trením | Prejdite na SUS410 alebo aplikujte vhodné mazivo |
| Okolo hlavy sa objavuje hrdza | Uhlíková oceľ s nedostatočným pokovovaním | Upgrade na nerezovú triedu pre životné prostredie |
Nie. Ostrá chvostová skrutka môže začať v obyčajnom otvore, ale plochá chvostová skrutka potrebuje pripravený otvor so správnym priemerom. Zaskrutkovanie skrutky s plochým chvostom bez vodiaceho otvoru zvyčajne deformuje obrobok namiesto vytvorenia závitu.
V kovu a pevných plastoch áno. Otvor je normálne vyrazený alebo vyvŕtaný mierne pod menovitou veľkosťou závitu, takže skrutka má materiál, na ktorý sa dá tvarovať, a lisované jadrové otvory plnia rovnakú funkciu v plastových dieloch.
Ani jedna trieda nie je všeobecne lepšia. Povrchovo tvrdený C1022A dosahuje vysokú tvrdosť povrchu pri nízkych nákladoch. SUS410 ponúka porovnateľnú tvrdosť s lepšou odolnosťou proti korózii, čo je dôležité pri vlhkom alebo mierne korozívnom použití.
Austenitické druhy ako SUS304 a SUS316 sa nedajú vytvrdiť tepelným spracovaním, takže ich závity sú mäkšie ako cementovaná uhlíková oceľ. Vyššie trenie tiež podporuje zadretie, čo zvyšuje riziko strhnutej nite alebo prerezanej skrutky.
Voľba medzi plochým chvostom a ostrou samoreznou skrutkou chvosta závisí od toho, ako by sa mal kĺb vytvoriť. Ostrý koniec optimalizuje rýchlosť inštalácie a schopnosť samoštartovania za predpokladu, že substrát dokáže prijať posunutý materiál a hrot má za sebou správnu hĺbku puzdra. Plochý chvost optimalizuje kvalitu záberu, predvídateľnosť krútiaceho momentu a opätovnú použiteľnosť za predpokladu, že je otvor správne pripravený. V oboch prípadoch rozhoduje o tom, či konštrukčný zámer prežije výrobu, akosť a tepelné spracovanie za hrotom.
Pre širší prehľad o tom, ako sú tieto spojovacie prvky klasifikované a používané, tento prehľad typy a výber samorezných skrutiek je užitočným sprievodným čítaním.
Ploché podložky a jarné podložky sú príslušenstvo pripevňovacieho zariadenia,...
Pozri podrobnosti
Rúčka Thermal Cycle Series 550 ℃ Termálny cyklus je vysoko výkonné priemyseln...
Pozri podrobnosti
RT2 séria Trolley Resistance Purnace sa môže použiť na procesy tepelného spra...
Pozri podrobnosti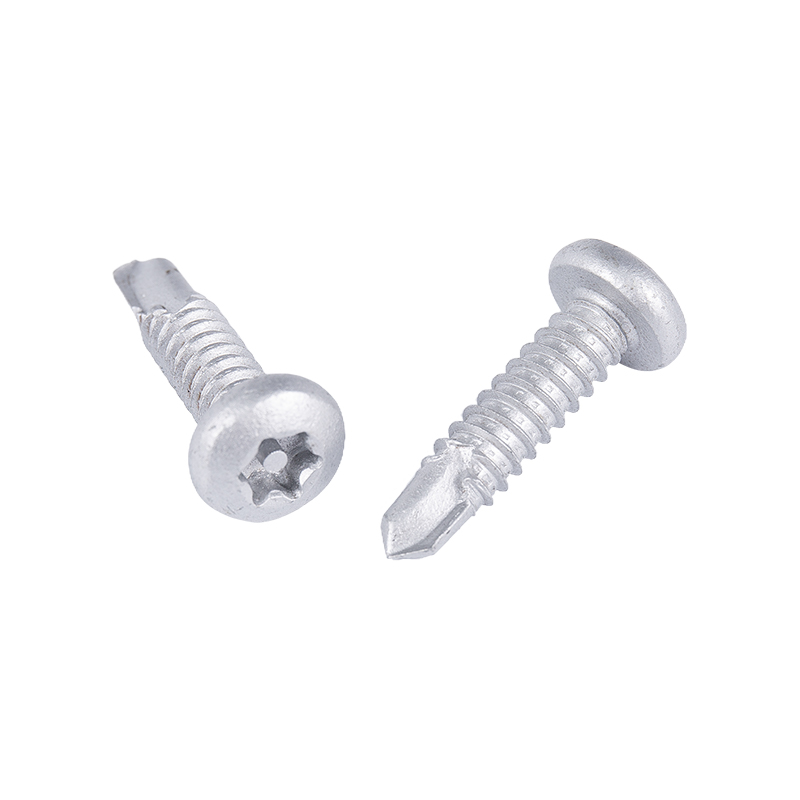
Samostatne vŕtacie skrutky panvy sú typom upevňovacieho prvku, ktorý sa bežne...
Pozri podrobnosti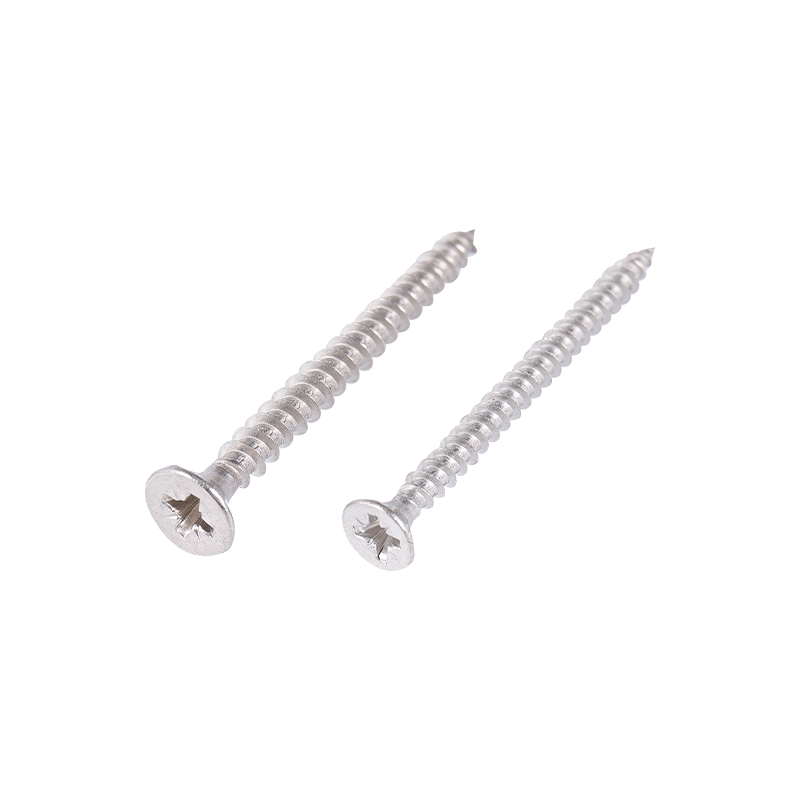
Konštrukčné vlastnosti skrutiek s vlastným bodom s vlastným bodom s pultom a ...
Pozri podrobnosti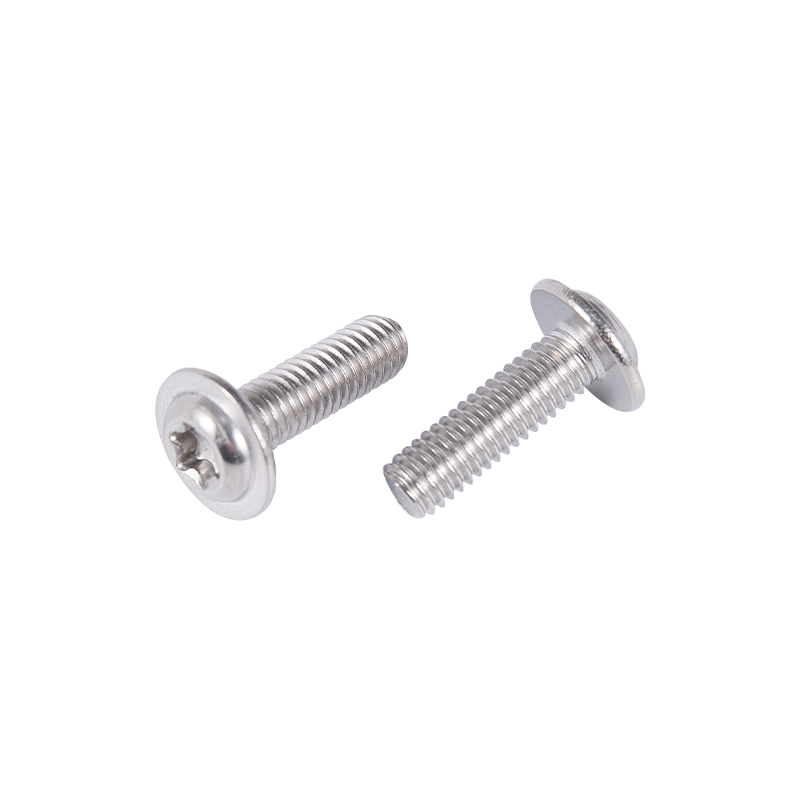
Skrutky stroja na hlavu panvy sú dobre navrhnuté a majú vynikajúci výkon, vho...
Pozri podrobnosti
Monomérové tesnenia a spojené tesnenia sú dva typy tesniacich materiálov, kto...
Pozri podrobnosti+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Shuanglong Road, okres Nanhu, mesto Jia Xing, provincia Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Všetky práva vyhradené.Vlastný výrobca vysokopevnostných nerezových spojovacích prvkov